Introduzione
Il procedimento di saldatura chiamato ossiacetilenica, deriva il proprio nome proprio dai due gas utilizzati per la combustione che fornisce il calore necessario alla fusione dei materiali da unire mediante saldatura. E’ un procedimento che necessita di materiale d’apporto, dello stesso tipo del materiale base, normalmente utilizzato in bacchette, e che proprio per queste sue caratteristiche peculiari non può essere usato con tutti i materiali. La saldatura ossiacetilenica è una delle prime tipologie usate, principalmente nell’industria metalmeccanica, fin dagli ultimi anni del diciannovesimo secolo. La saldatura ossiacetilenica fu usata all’inizio per eseguire giunzioni saldate di tubi, ma ampliò ben preso il suo campo anche alla giunzione di lamiere, mentre è stata poco usata per saldare profilati. I materiali saldabili con questo procedimento sono l’acciaio al carbonio, gli acciai legati, ed in alcuni casi anche l’acciaio inox.
Il cannello ossiacetilenico
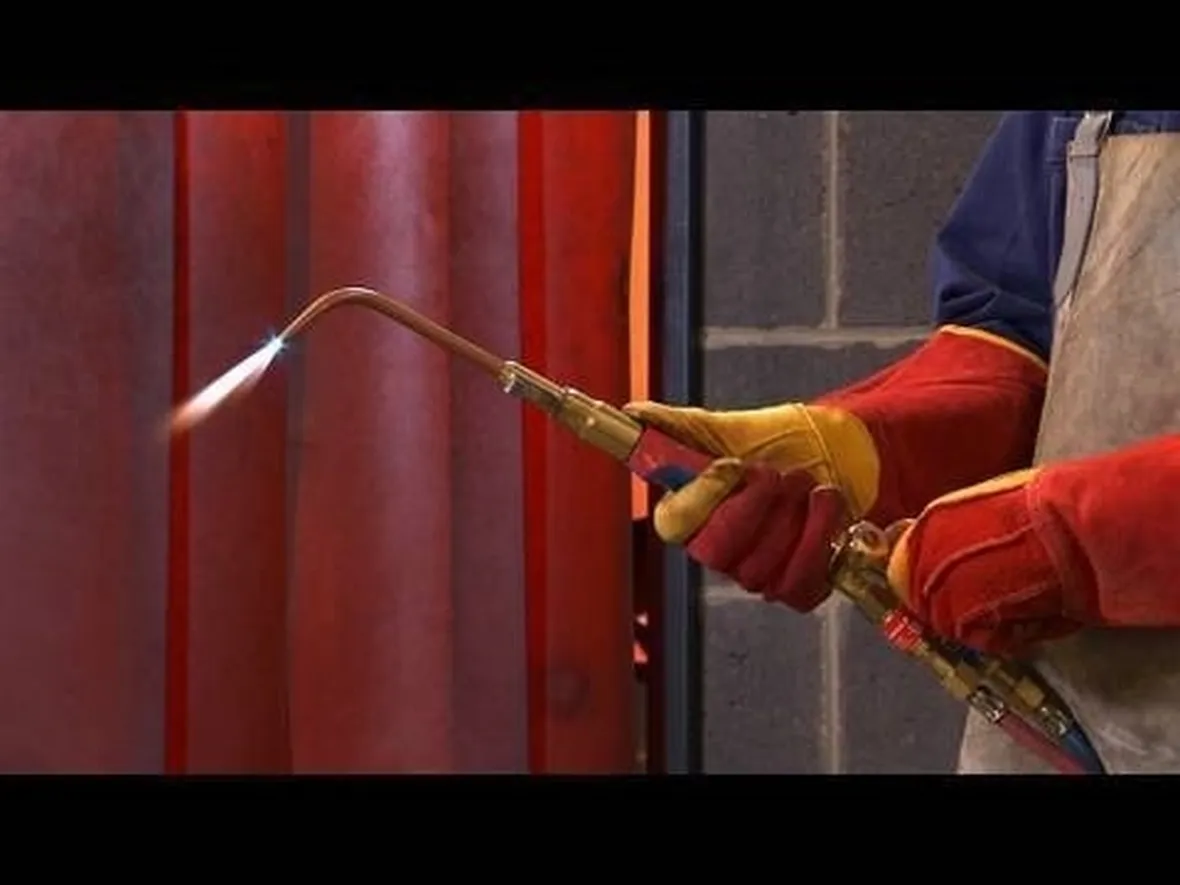
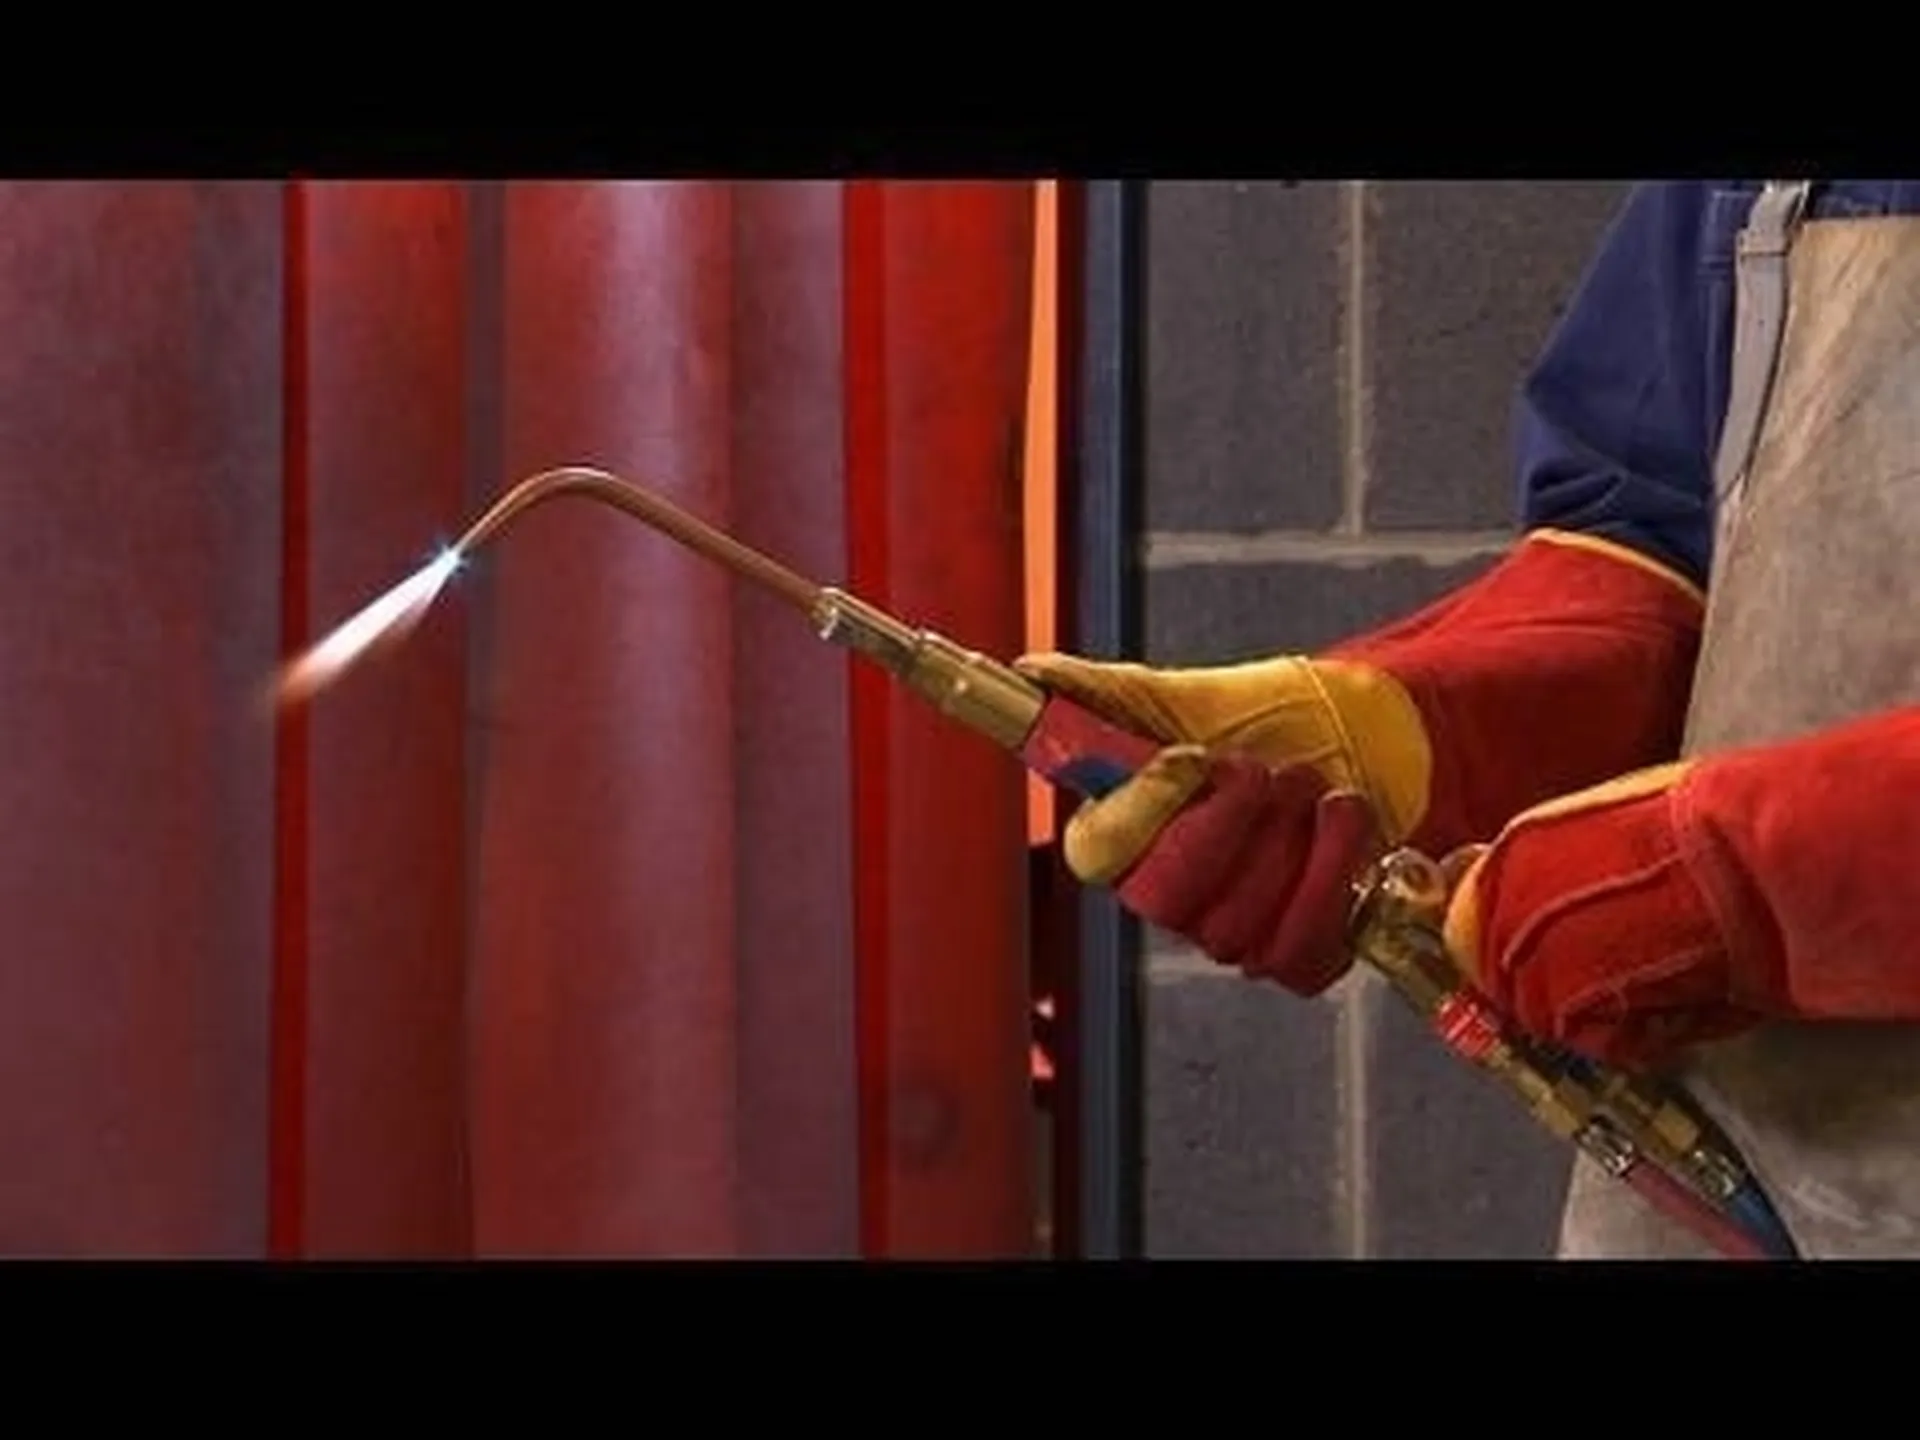
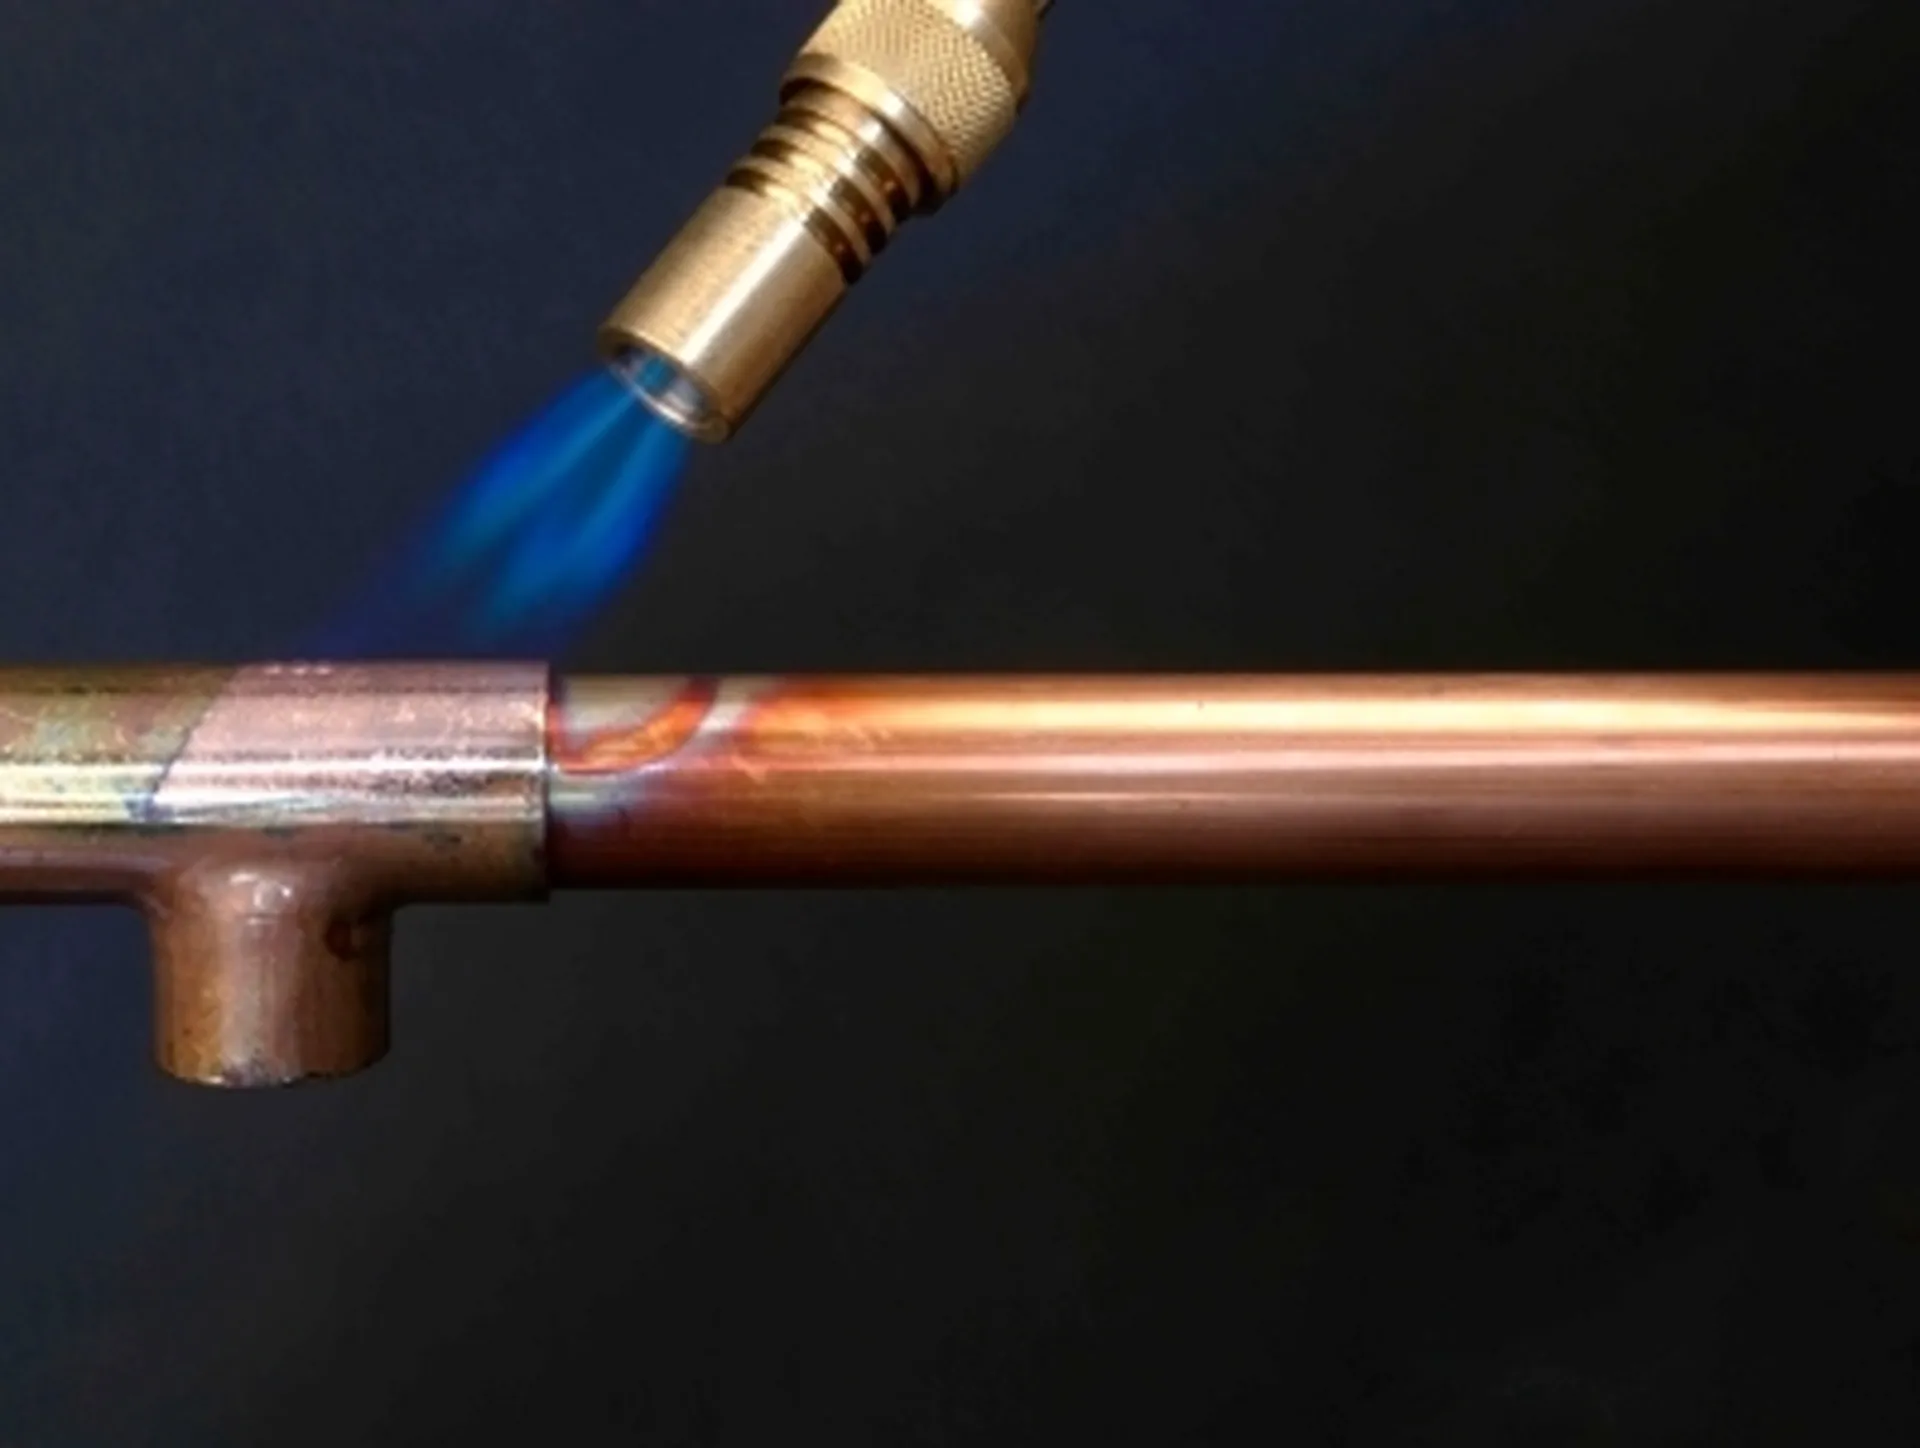
Il cannello ossiacetilenico è l’attrezzatura più importante per eseguire questa tipologia di saldatura. Insieme al cannello sono necessarie le bombole di ossigeno ed acetilene, le manichette di collegamento tra le bombole ed il cannello stesso, il materiale d’apporto in bacchette, guanti di protezione, scarpe antinfortunistiche ed occhiali di protezione. I due gas, ossigeno ed acetilene, vengono miscelati nel cannello ossiacetilenico. Il cannello può essere di due tipi: a bassa od alta pressione. Nel primo caso, cioè quando l’ossigeno ha una pressione più alta rispetto all’acetilene, l’ossigeno stesso, prima della miscelazione subisce una accelerazione in un " eiettore ", mentre nel secondo caso, quando ambedue i gas si trovano ad una pressione variabile tra 0,5 e 0,75 bar, l’eiettore non è presente. Per operare in sicurezza, è necessario seguire la seguente procedura nelle fasi di accensione e spegnimento del cannello. Per l’accensione si apre per primo il rubinetto dell’acetilene posto sul cannello, successivamente con uno strumento opportuno si accende la fiamma, che al momento avrà un aspetto fuligginoso, poi si apre il rubinetto dell’ossigeno e si regola il suo afflusso nel cannello fino ad ottenere la fiamma adatta per l’esecuzione della saldatura. Per quanto riguarda lo spegnimento si agisce al contrario chiudendo cioè prima il rubinetto dell’ossigeno e poi quello dell’acetilene. Al termine di questa operazione il saldatore deve sempre ricordarsi di chiudere anche la bombola dell’acetilene e quella dell’ossigeno. La fiamma che viene prodotta dal cannello ossiacetilenico è suddivisa in tre zone: il dardo, la zona di riduzione ed il pennacchio.La reazione chimica tra ossigeno ed acetilene avviene nella zona del dardo. Il saldatore esperto giudica la bontà della fiamma per l’esecuzione della saldatura anche dalla sua colorazione, e si raccomanda di osservare la fiamma sempre indossando occhiali di sicurezza.
Tecniche di saldatura e difetti
La saldatura ossiacetilenica richiede molto esercizio per il suo apprendimento ed una buona manualità da parte del saldatore. Le tecniche per eseguire una saldatura ossiacetilenica sono essenzialmente due: " da destra a sinistra avanti ", nella quale il saldatore impugna il cannello con la mano destra, mentre usa la sinistra per manovrare la bacchetta. Il movimento del cannello deve essere di tipo oscillatorio, da destra verso sinistra, andando in avanti dal punto in cui si è iniziata la saldatura. Nel secondo caso, definito come " da sinistra a destra all’indietro " le 2 mani impugnano cannello e bacchetta sempre nello stesso modo, ma il movimento di oscillazione del cannello avviene da sinistra verso destra, il suo arco è più limitato rispetto alla tecnica precedente, ed il bagno di fusione procede all’indietro. Le due tecniche sono usate a seconda del diverso spessore delle parti da saldare, e comunque sono scelte dal saldatore anche in base alla sua esperienza. Naturalmente prima di utilizzare la bacchetta di materiale d’apporto il saldatore deve accertarsi della giusta fusione dei lembi da saldare. Quando si esegue una saldatura ossiacetilenica bisogna prestare particolare attenzione a non incorrere in " mancanze di penetrazione " od " incollature " che sono tra i difetti tipici che si possono riscontrare con questo procedimento. Si ha una " mancanza di penetrazione " quando il saldatore non riesce ad apportare una quantità di calore tale da permettere la completa fusione dei lembi del giunto da saldare, mentre quando questa mancanza avviene mentre si sta eseguendo la saldatura sulla parte superiore dei lati del giunto, si parla di " incollatura ".