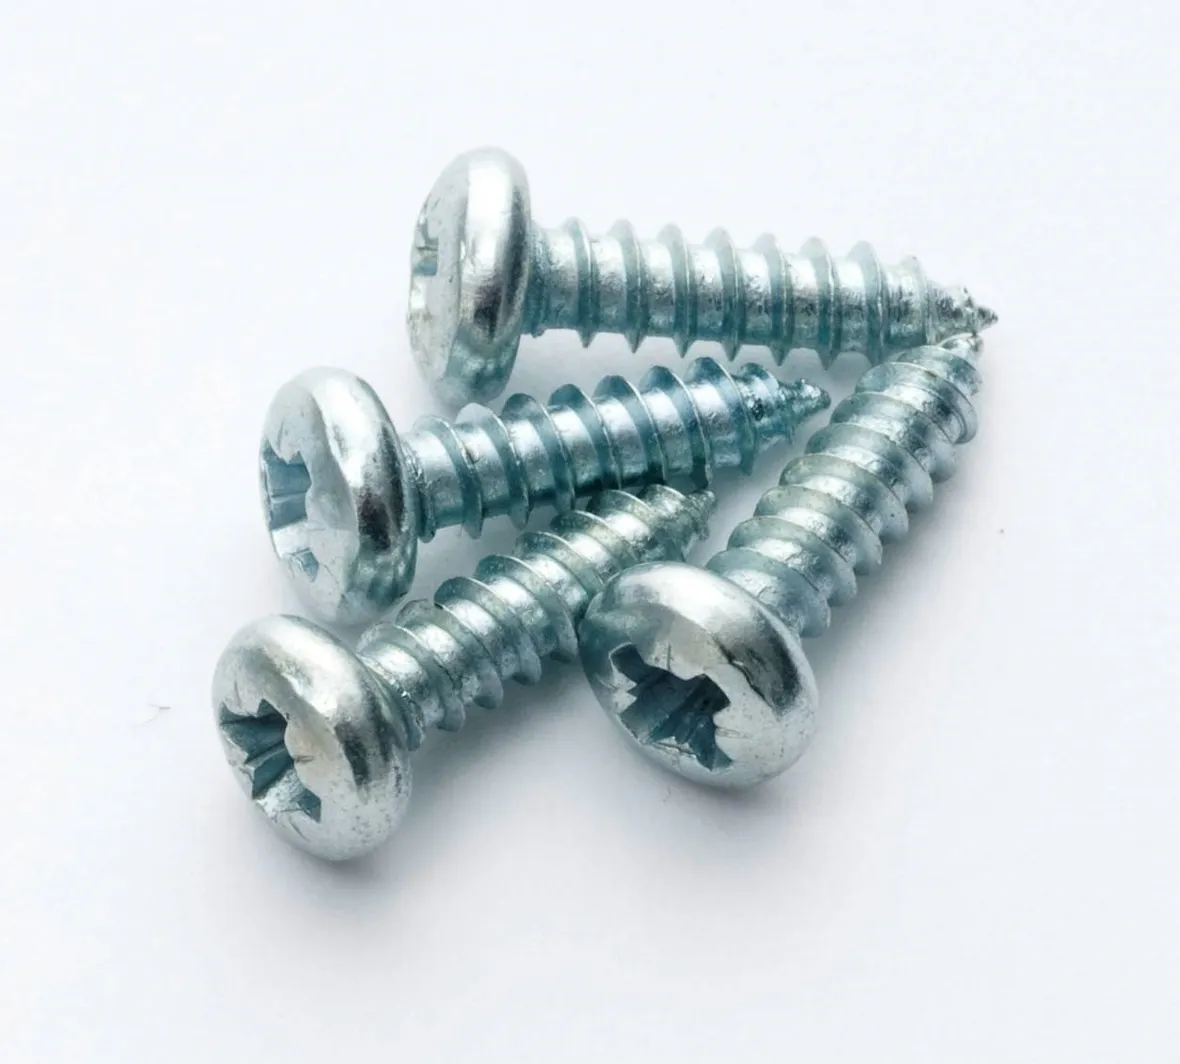
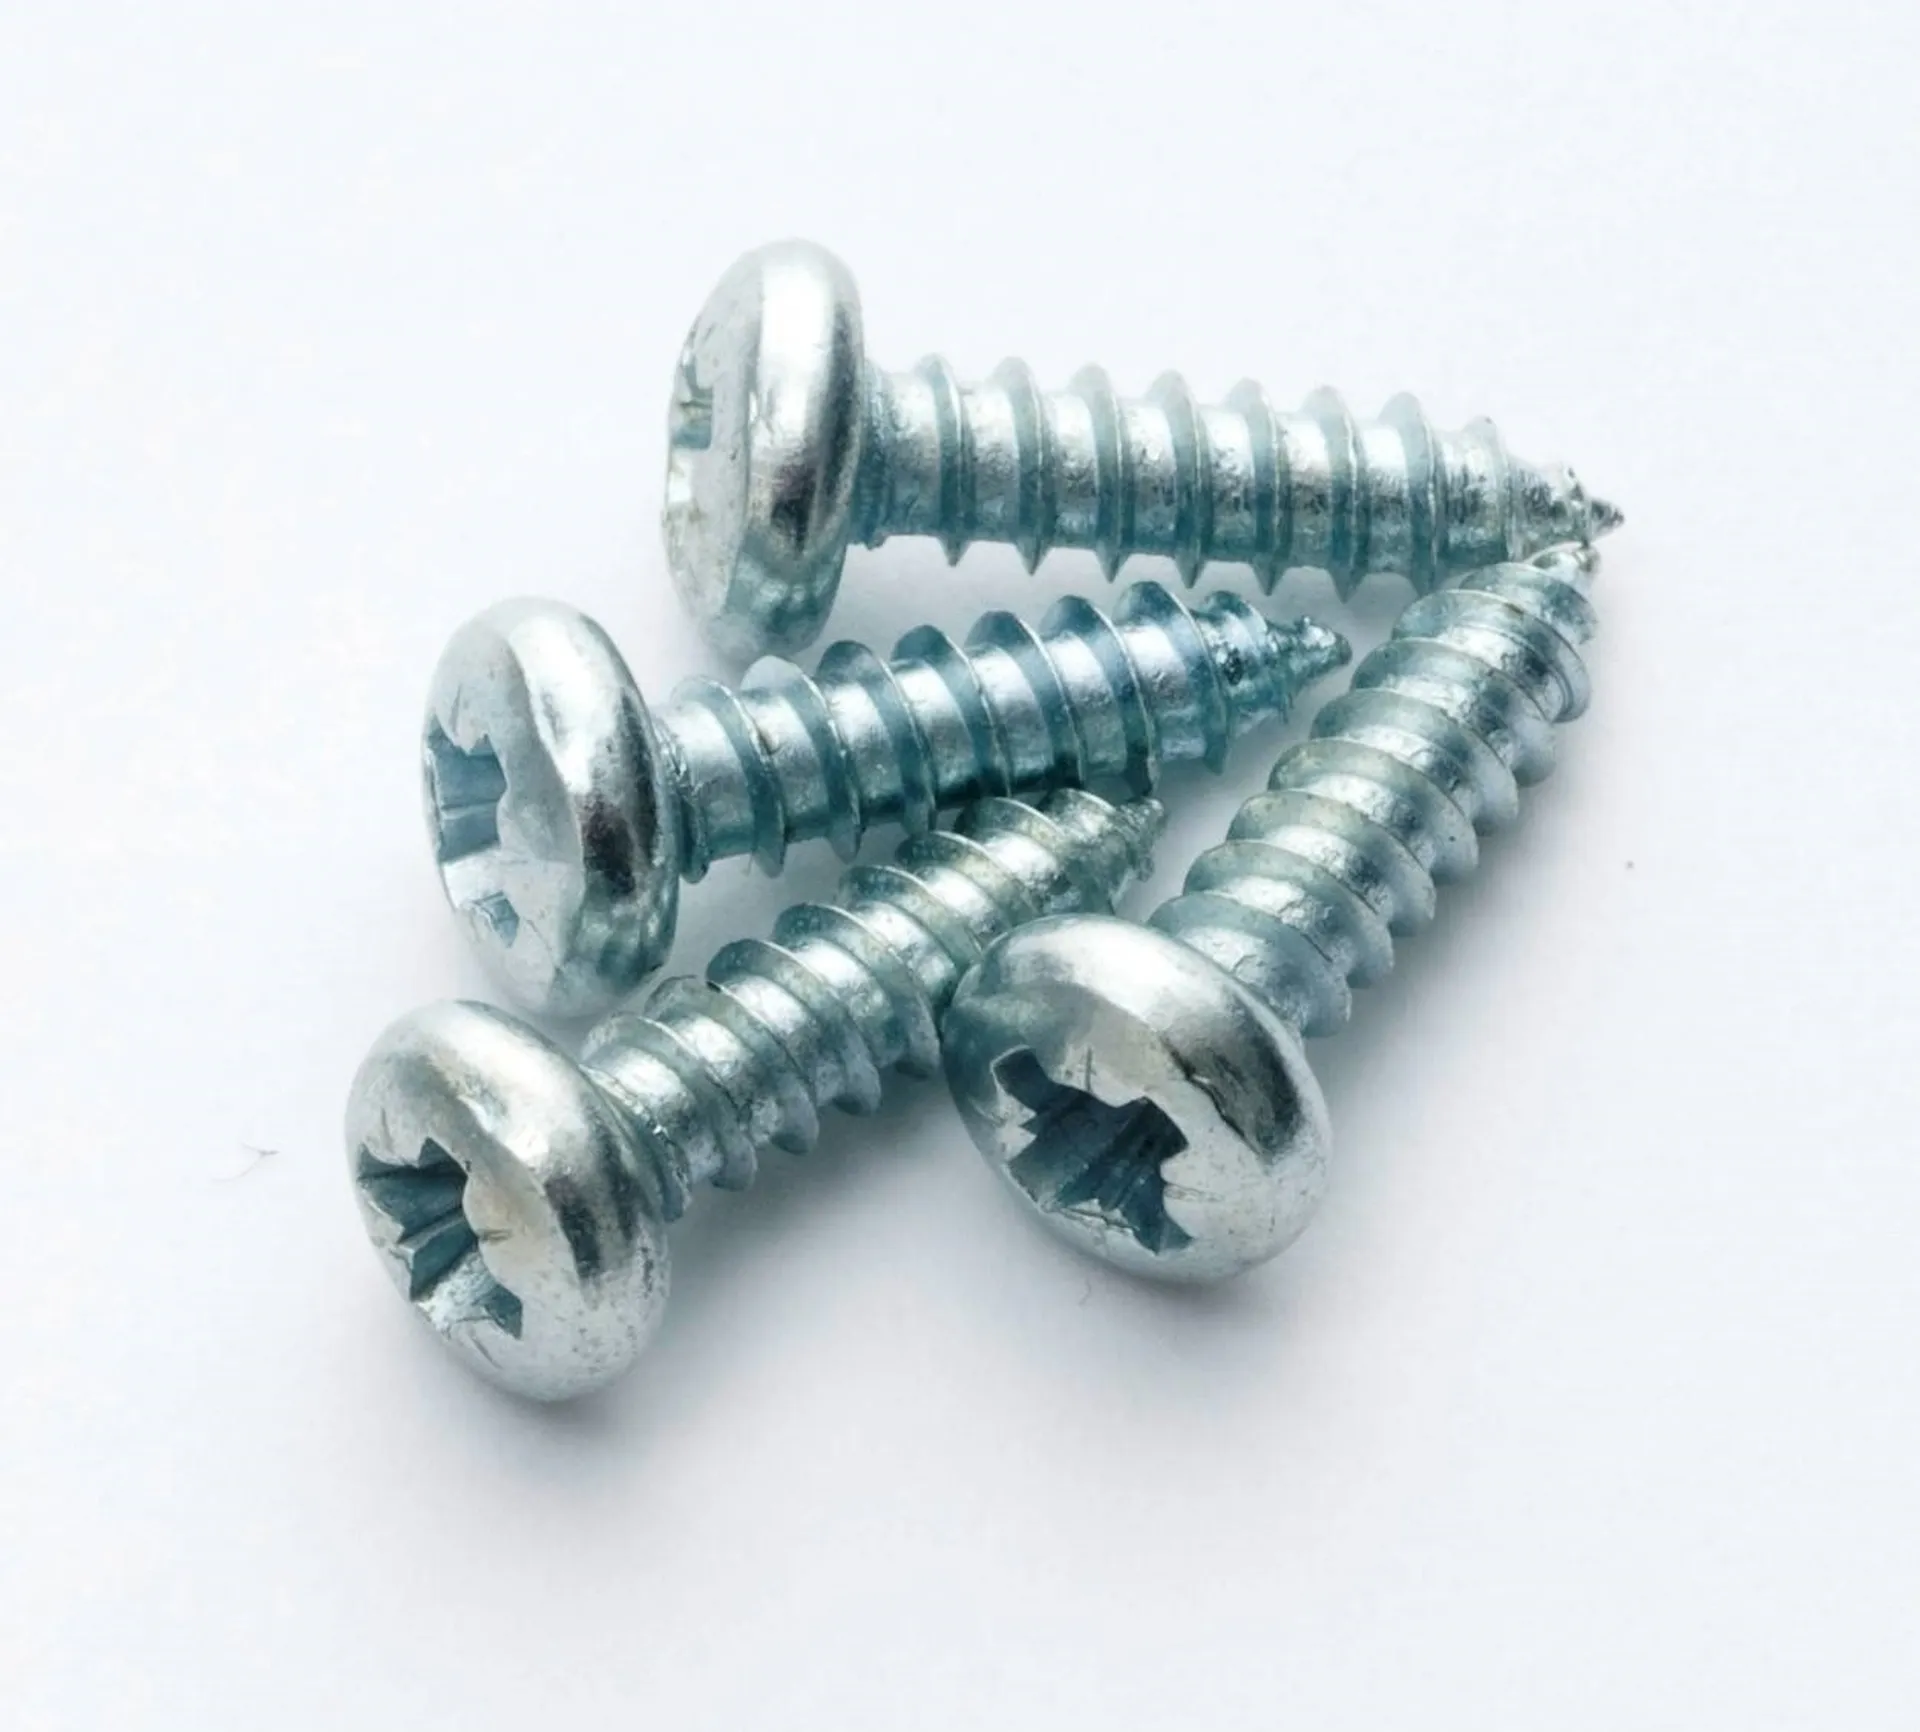
Sono oggetti apparentemente modesti, ma pensate alle loro funzioni: innanzitutto devono essere tutte identiche, capaci di incastrarsi con ogni dado in maniera perfetta. Devono essere anche molto resistenti, essendo i cardini che sostengono tutte le pressioni strutturali dei mobili. Più un oggetto è semplice, e più è complicato il procedimento per realizzarlo. È anche il caso delle viti, la cui perfezione viene garantita da un lungo percorso a base di calore, macchinari e controlli qualitativi al millimetro. Tutto inizia con un gomitolo di sbarre di puro acciaio, chiamato vergella. Per poter essere lavorata, la vergella va resa malleabile. Per questo viene fatta scaldare in una grande fornace, dove rimane ad ammorbidirsi per trenta ore. Dopo la sauna, è il momento di una rinfrescata. Prima un tuffo in una vasca di acido fosforico, per rimuovere le particelle di ruggine. Poi un bagno in acqua gelida per sciacquare il metallo, e infine una nuotata nel fosfato. Questa sostanza serve a lubrificare l'acciaio, e lo protegge dalla ruggine. A questo punto, la vergella viene divisa a metà: parte del metallo continua ad essere lavorato a caldo, e viene trasformato in bulloni. Il resto viene lasciato raffreddare fino a temperatura ambiente, per poter intraprendere il lungo viaggio di formazione che lo porterà a diventare viti. La vergella viene allungata da una macchina formatrice, formando lunghissimi spaghetti. I fili metallici vengono poi tagliati in pezzettini, poco più lunghi della lunghezza della vite voluta. Le singole viti vengono poi fatte passare attraverso una serie di dadi, degli stampi rotanti che schiacciano e arrotondano le sommità trasformandole nelle teste delle viti. Altre macchine incidono poi sulle teste gli inneschi della forma desiderata: a stella, esagonale, quadrato o a taglio, a seconda del tipo di cacciavite richiesto. L'altra estremità della vite viene fatta passare in uno strumento chiamato puntatore, che modella la parte inferiore rendendola più aguzza. Si tratta del cosiddetto "taglio in diagonale", e permette ai bulloni di venir avvitati più facilmente. Ciò che abbiamo ottenuto fin'ora non è che un chiodo. Affinché i bulloni possano avvitarsi, alle viti manca ancora una cosa essenziale: la filettatura. Viene realizzata facendo rotolare le viti attraverso una serie di rulli, che imprimono sulle loro superfici le scanalature necessarie. Una volta finita, le viti vanno temprate ponendole per un'ora in un forno a 870 gradi. Il metallo viene scaldato fino a migliaia di gradi, per poi venir raffreddato con un bagno nell'olio. Il brusco raffreddamento solidifica la struttura interna della vite, rendendo l'acciaio duro, ma fragile. Un'altra ora nel forno risolve il problema, rafforzando ulteriormente il metallo e rendendolo più resistente alle pressioni esterne. Pronte? Quasi. Prima di essere messe in commercio, ci si deve assicurare che le viti siano della massima qualità. Vengono effettuati due tipi di controlli: strutturali e di resistenza. I campioni di materiali vengono misurati con compassi, micrometri ed anelli, per assicurarsi che le dimensioni siano sempre inalterate. Con pochi millimetri di errore, o piccole impurità nella filettatura, viti e bulloni non riuscirebbero ad incastrarsi tra loro. I dati ottenuti servono a capire se le macchine vanno ricalibrate, aggiustate o pulite, garantendo sempre massima efficienza all'interno della catena di montaggio. Gli altri test vengono invece fatti per mettere alla prova il materiale costitutivo. Le viti vengono tirate, pressate, sbattute e maltrattate in ogni maniera, per assicurarsi che siano in grado di resistere alle pressioni e trazioni che subiranno nel corso della loro vita. Se i test vengono superati, per le viti è il momento di lasciare la fabbrica: vengono inviate al reparto imballaggio e sono pronte a venir distribuite nei negozi.
Domande frequenti
-
Come avviene la formatura iniziale della vite partendo dal metallo grezzo?Il processo inizia con la vergella, un filo di acciaio puro che viene riscaldato per circa trenta ore in una fornace per renderlo malleabile. Successivamente, subisce un trattamento chimico: un bagno in acido fosforico rimuove la ruggina, seguito da un lavaggio in acqua gelida e un rivestimento protettivo in fosfato che funge da lubrificante. A questo punto, il metallo viene allungato fino a formare fili sottili, tagliati nelle lunghezze desiderate. Le singole parti passano attraverso stampi rotanti che definiscono la testa della vite e incidono l'innesco per il cacciavite, mentre un puntatore modella la punta aguzza per facilitare l'avvitamento.
-
Qual è il ruolo fondamentale della filettatura e come viene impressa?La filettatura è l'elemento distintivo che trasforma un semplice chiodo in una vite capace di fissare saldamente i materiali. Senza di essa, la vite non potrebbe avvitarsi né garantire tenuta strutturale. Questo elemento essenziale viene creato mediante un processo meccanico a freddo: le viti grezze vengono fatte rotolare contro una serie di rulli specializzati. La pressione esercitata dai rulli imprime le scanalature elicoidali sulla superficie metallica, deformando plasticamente l'acciaio per creare i denti della vite senza asportare materiale, garantendo così una struttura solida e precisa.
-
A cosa servono i trattamenti termici di tempra e rinvenimento?I trattamenti termici sono cruciali per conferire alla vite le proprietà meccaniche necessarie. Inizialmente, le viti vengono riscaldate a 870 gradi e raffreddate rapidamente nell'olio (tempra): questo rende l'acciaio estremamente duro ma anche fragile. Per risolvere questa fragilità, segue un secondo riscaldamento (rinvenimento) che riduce leggermente la durezza ma aumenta notevolmente la tenacità e la resistenza alle sollecitazioni esterne. Questo bilanciamento permette alla vite di sopportare carichi elevati e vibrazioni senza spezzarsi durante l'uso pratico.
-
Che tipo di controlli qualitativi vengono effettuati prima della commercializzazione?Prima dell'imballaggio, le viti sottoposte a rigorosi test per garantire uniformità e sicurezza. I controlli dimensionali utilizzano strumenti di precisione come micrometri e calibri per verificare che ogni misura sia entro tolleranze minime, essenziali per l'incastrarsi perfetto con dadi e altri elementi. Parallelamente, si effettuano test distruttivi su campioni: le viti vengono sottoposte a trazione, compressione e urti per simulare le sollecitazioni reali. Solo se superano questi stress senza rompersi o deformarsi eccessivamente, il lotto viene considerato conforme e inviato alla distribuzione.