Caratteristiche principali
Il materiale che viene apportato con la saldatura a filo consiste in una vera e propria matassa di filo metallico. La saldatura a filo viene chiamata diretta oppure autogena quando i due pezzi da collegare fra di loro devono essere prima riscaldati e poi avvicinati fra di loro. In questo caso si ha una partecipazione attiva del metallo di base con quello apportato. Tale procedura viene chiamata per fusione se le parti da unire sono le uniche interessate dalla fusione o per pressione se invece se i lembi da unire, otre al riscaldamento subiscono un processo di pressione. Le saldature possono anche essere definite eterogenee o indirette se le due parti da collegare vengono unite con un materiale d’apporto dissimile a quello di base. In questo specifico caso il metallo di base subisce un riscaldamento ma ad esser fuso è solo il metallo apportato con il saldatore che deve avere necessariamente un punto di fusione inferiore. Il metallo d’apporto può essere costituito da filo o da bacchette sotto forma di elettrodi che una volta fusi si depositano fra le varie parti da assemblare.
Saldature a filo continuo
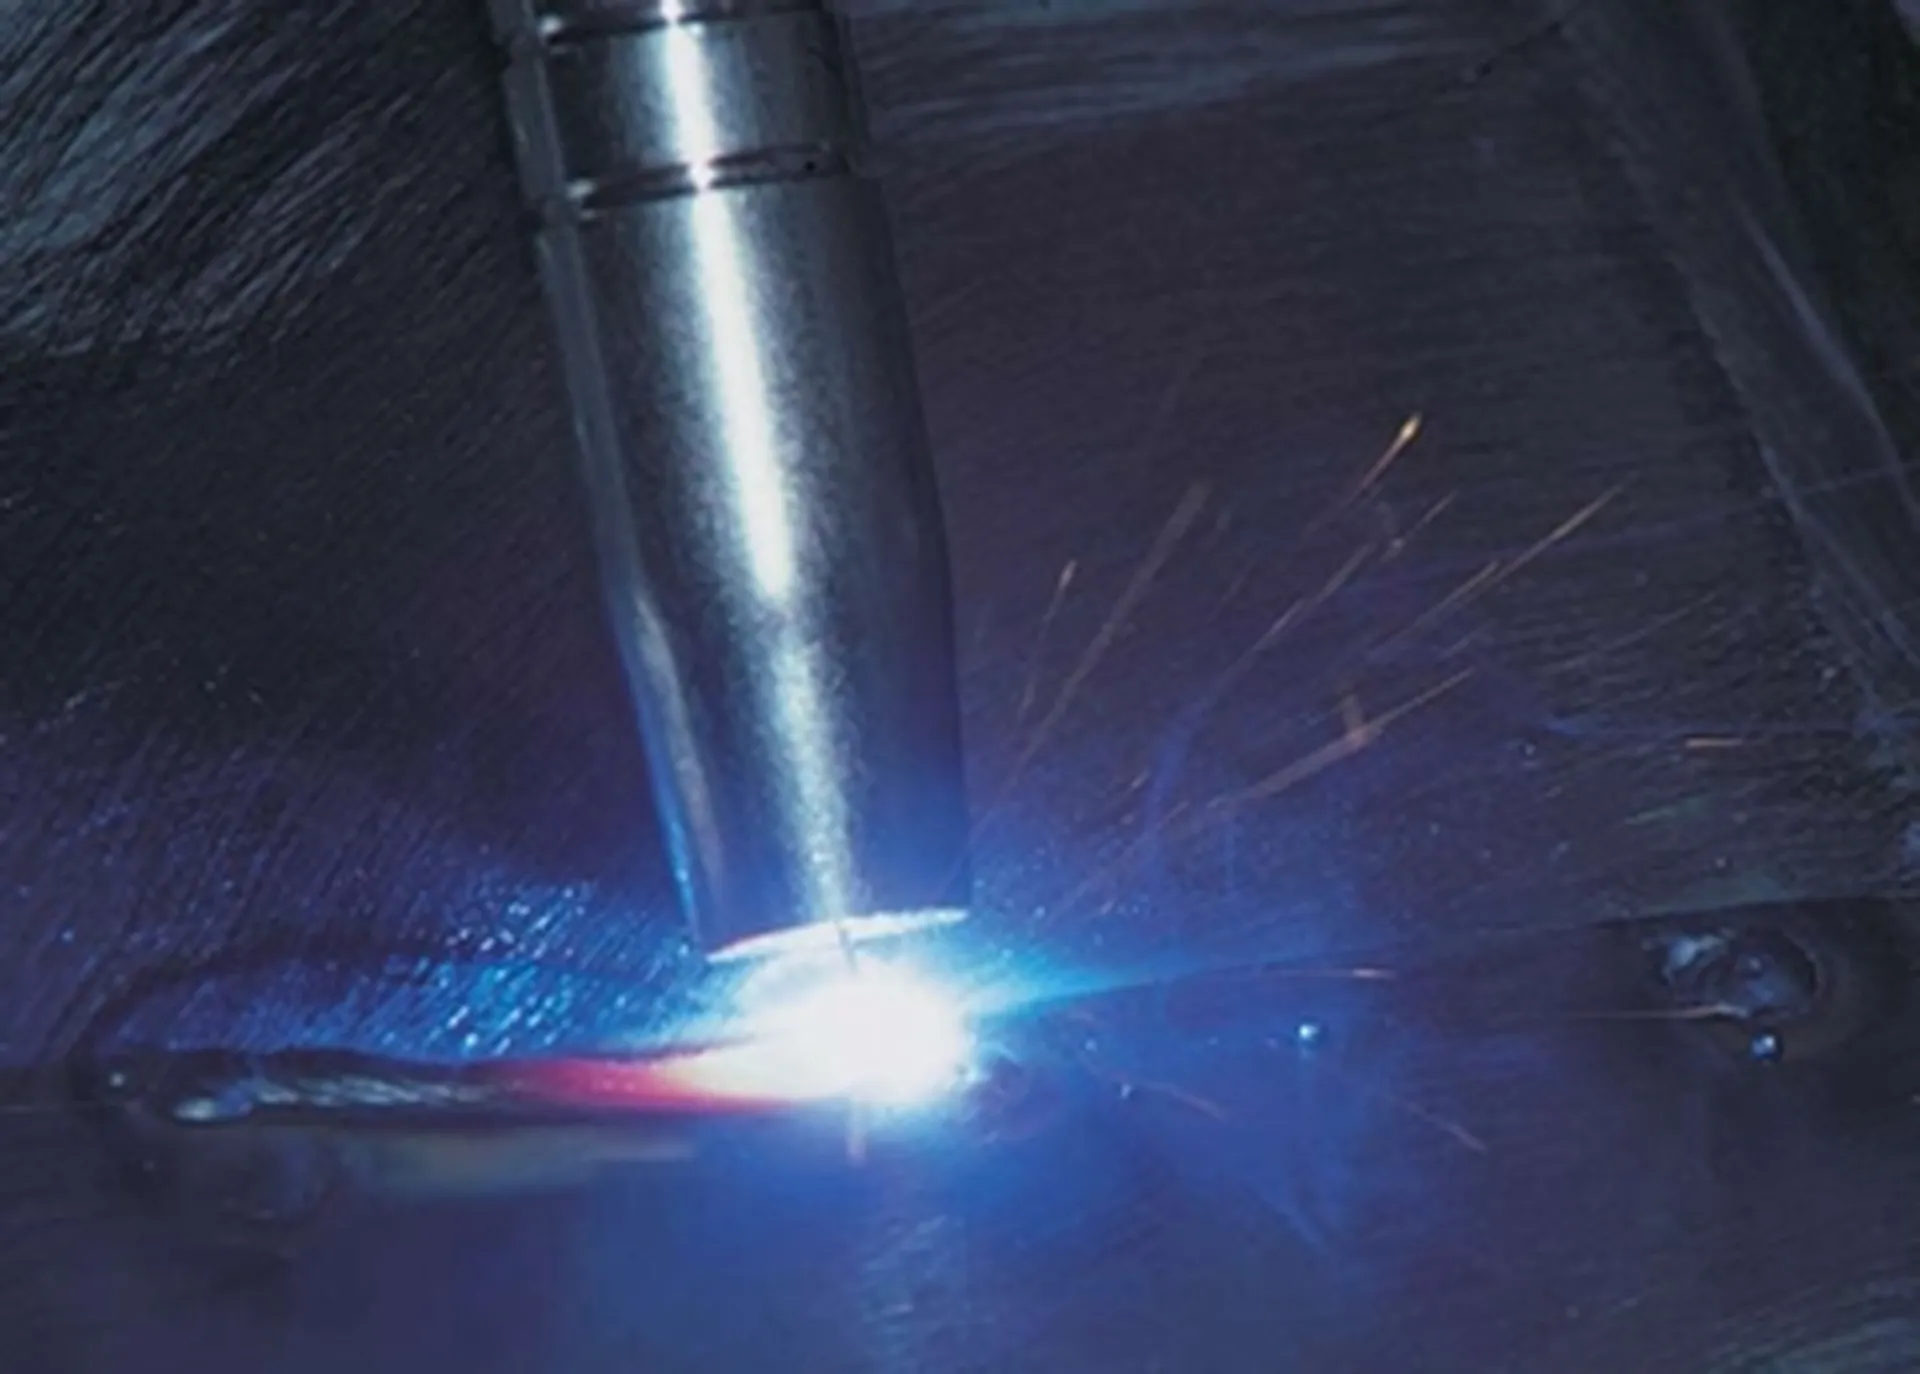
La saldatura MIG è quella che presenta il minor numero di difficoltà e durante la saldatura un gas inerte protegge dall’ossidazione il metallo d’apporto. Il gas crea una vera e propria barriera che ostacola l’ossigeno nel raggiungere il bagno di fusione. Alcune saldatrici meno elaborate non adoperano l’apposito gas ma impiegano bacchette o bobine di filo rivestite di un materiale particolare che comunque protegge il bagno dal contatto diretto con l’ossigeno. Questa tipologia di saldature non consentono di ottenere un risultato perfetto tanto quanto quelle che adoperano gli appositi gas inerti ma sono molto meno costose già che per effettuare un lavoro non è necessario portarsi dietro la bombola del gas. La saldatura a filo continuo è veloce da eseguire e permette di eseguire lavori di alta precisione anche su spessori molto ridotti. Le saldatrici a filo continuo sono costituite da un interruttore di alimentazione, da un dispositivo atto a modificarne la potenza, un meccanismo che permette al filo di scorrere e dalla massa. Inoltre una manopola permette di regolare la velocità di scorrimento del filo mano a mano che si prosegue con la saldatura. Per le saldatrici che adoperano gas inerte è necessaria la presenza di una bombola di gas e della torcia che ospita l’impugnatura stessa che ha lo scopo non solo di far arrivare direttamente il gas sul bagno di fusione ma anche di staccare l’arco quando richiesto dall’operatore. In linea di massima il filo adoperato ha un diametro che può variare da un minimo di 0.5 centimetri ad un massimo di 2,5 millimetri circa. Viene guidato fino alla torcia da una guaina chiamata passa-filo e il suo avanzamento è garantito da un motorino. I fili molto sottili invece che essere spinti attraverso la conduttura possono essere più semplicemente tirati. In questo secondo caso è la pistola ad alloggiare il motorino di avanzamento e talvolta può contenere anche l’intera matassa pesante solo alcuni etti.
Come funziona una saldatrice a filo
L’utilizzo di una saldatrice a filo è abbastanza semplice ed intuitivo. Per prima cosa è necessario premere il pulsante presente sulla torcia che ha la facoltà di azionare il meccanismo del trascinamento del filo nonché la valvola del gas e il circuito elettrico. Inoltre azionando le altre manopole è possibile tarare le varie grandezze in gioco in base allo spessore delle diverse lamiera da saldare e in relazione allo spessore del filo impiegato durante tuta l’operazione. Dopo aver eseguito un paio di test si può impostare in maniera impeccabile la velocità di avanzamento del filo. Infatti se il filo scorresse troppo velocemente non avrebbe sufficiente tempo per fondersi in maniera adeguata invece se venisse erogato troppo lentamente potrebbe perdere di consistenza in alcuni punti saldati. Si riesce ad ottenere il miglior risultato solamente se si ha il perfetto equilibrio tra l’intensità della corrente, la velocità dell’operatore e la velocità di avanzamento del filo. All’atto pratico la velocità di fusione deve essere identica a quella dell’avanzamento del filo. Diminuendo la velocità di avanzamento l’arco creato si allunga e la tensione diminuisce in maniera proporzionale. Il filo deve sporgere dall’ugello di erogazione di circa due centimetri tenendo una proporzione pari a 10-15 volte il diametro del filo stesso. Se la sporgenza aumenta diminuisce la penetrazione della saldatura e ne aumenta la lunghezza. Il flusso di gas segue la stessa regola e aumenta in proporzione all’aumento della sporgenza del filo. Mentre il filo scorre dentro il conduttore ovvero la sua guida, viene attraversato da una corrente debole già che quella in eccesso viene assorbita completamente dalla guida. Però appena il filo esce dall’ugello erogatore l’intensità della corrente viene riversata per intero proprio sul filo che secondo la legge di Joule lo fa surriscaldare aumentando in maniera esponenziale il bagno di fusione.